logo
À propos de nous

Wuxi Wondery Industry Equipment Co., Ltd

voir plus
demandez un devis
company.img.alt
company.img.alt
Pourquoi?
Choisissez-nous
picurl
Une qualité élevée
Sceau de confiance, vérification de crédit, RoSH et évaluation des capacités du fournisseur. L'entreprise dispose d'un système de contrôle qualité strict et d'un laboratoire d'essai professionnel.
picurl
Développement
Équipe de conception professionnelle interne et atelier de machines de pointe. Nous pouvons coopérer pour développer les produits dont vous avez besoin.
picurl
Fabrication
Machines automatiques de pointe, système de contrôle de processus rigoureux. Nous pouvons fabriquer tous les terminaux électriques au-delà de vos exigences.
picurl
SERVICE 100%
Emballage en vrac et personnalisé de petite taille, FOB, CIF, DDU et DDP. Laissez-nous vous aider à trouver la meilleure solution pour toutes vos préoccupations.

Produits

produits recommandés

Plus de produits
Solution
Solution
  • Four à creuset à résistance elliptique série WDL-RG – Analyse de la configuration du mode de processus du creuset et du contrôle de température PID en cascade
    11-04 2026
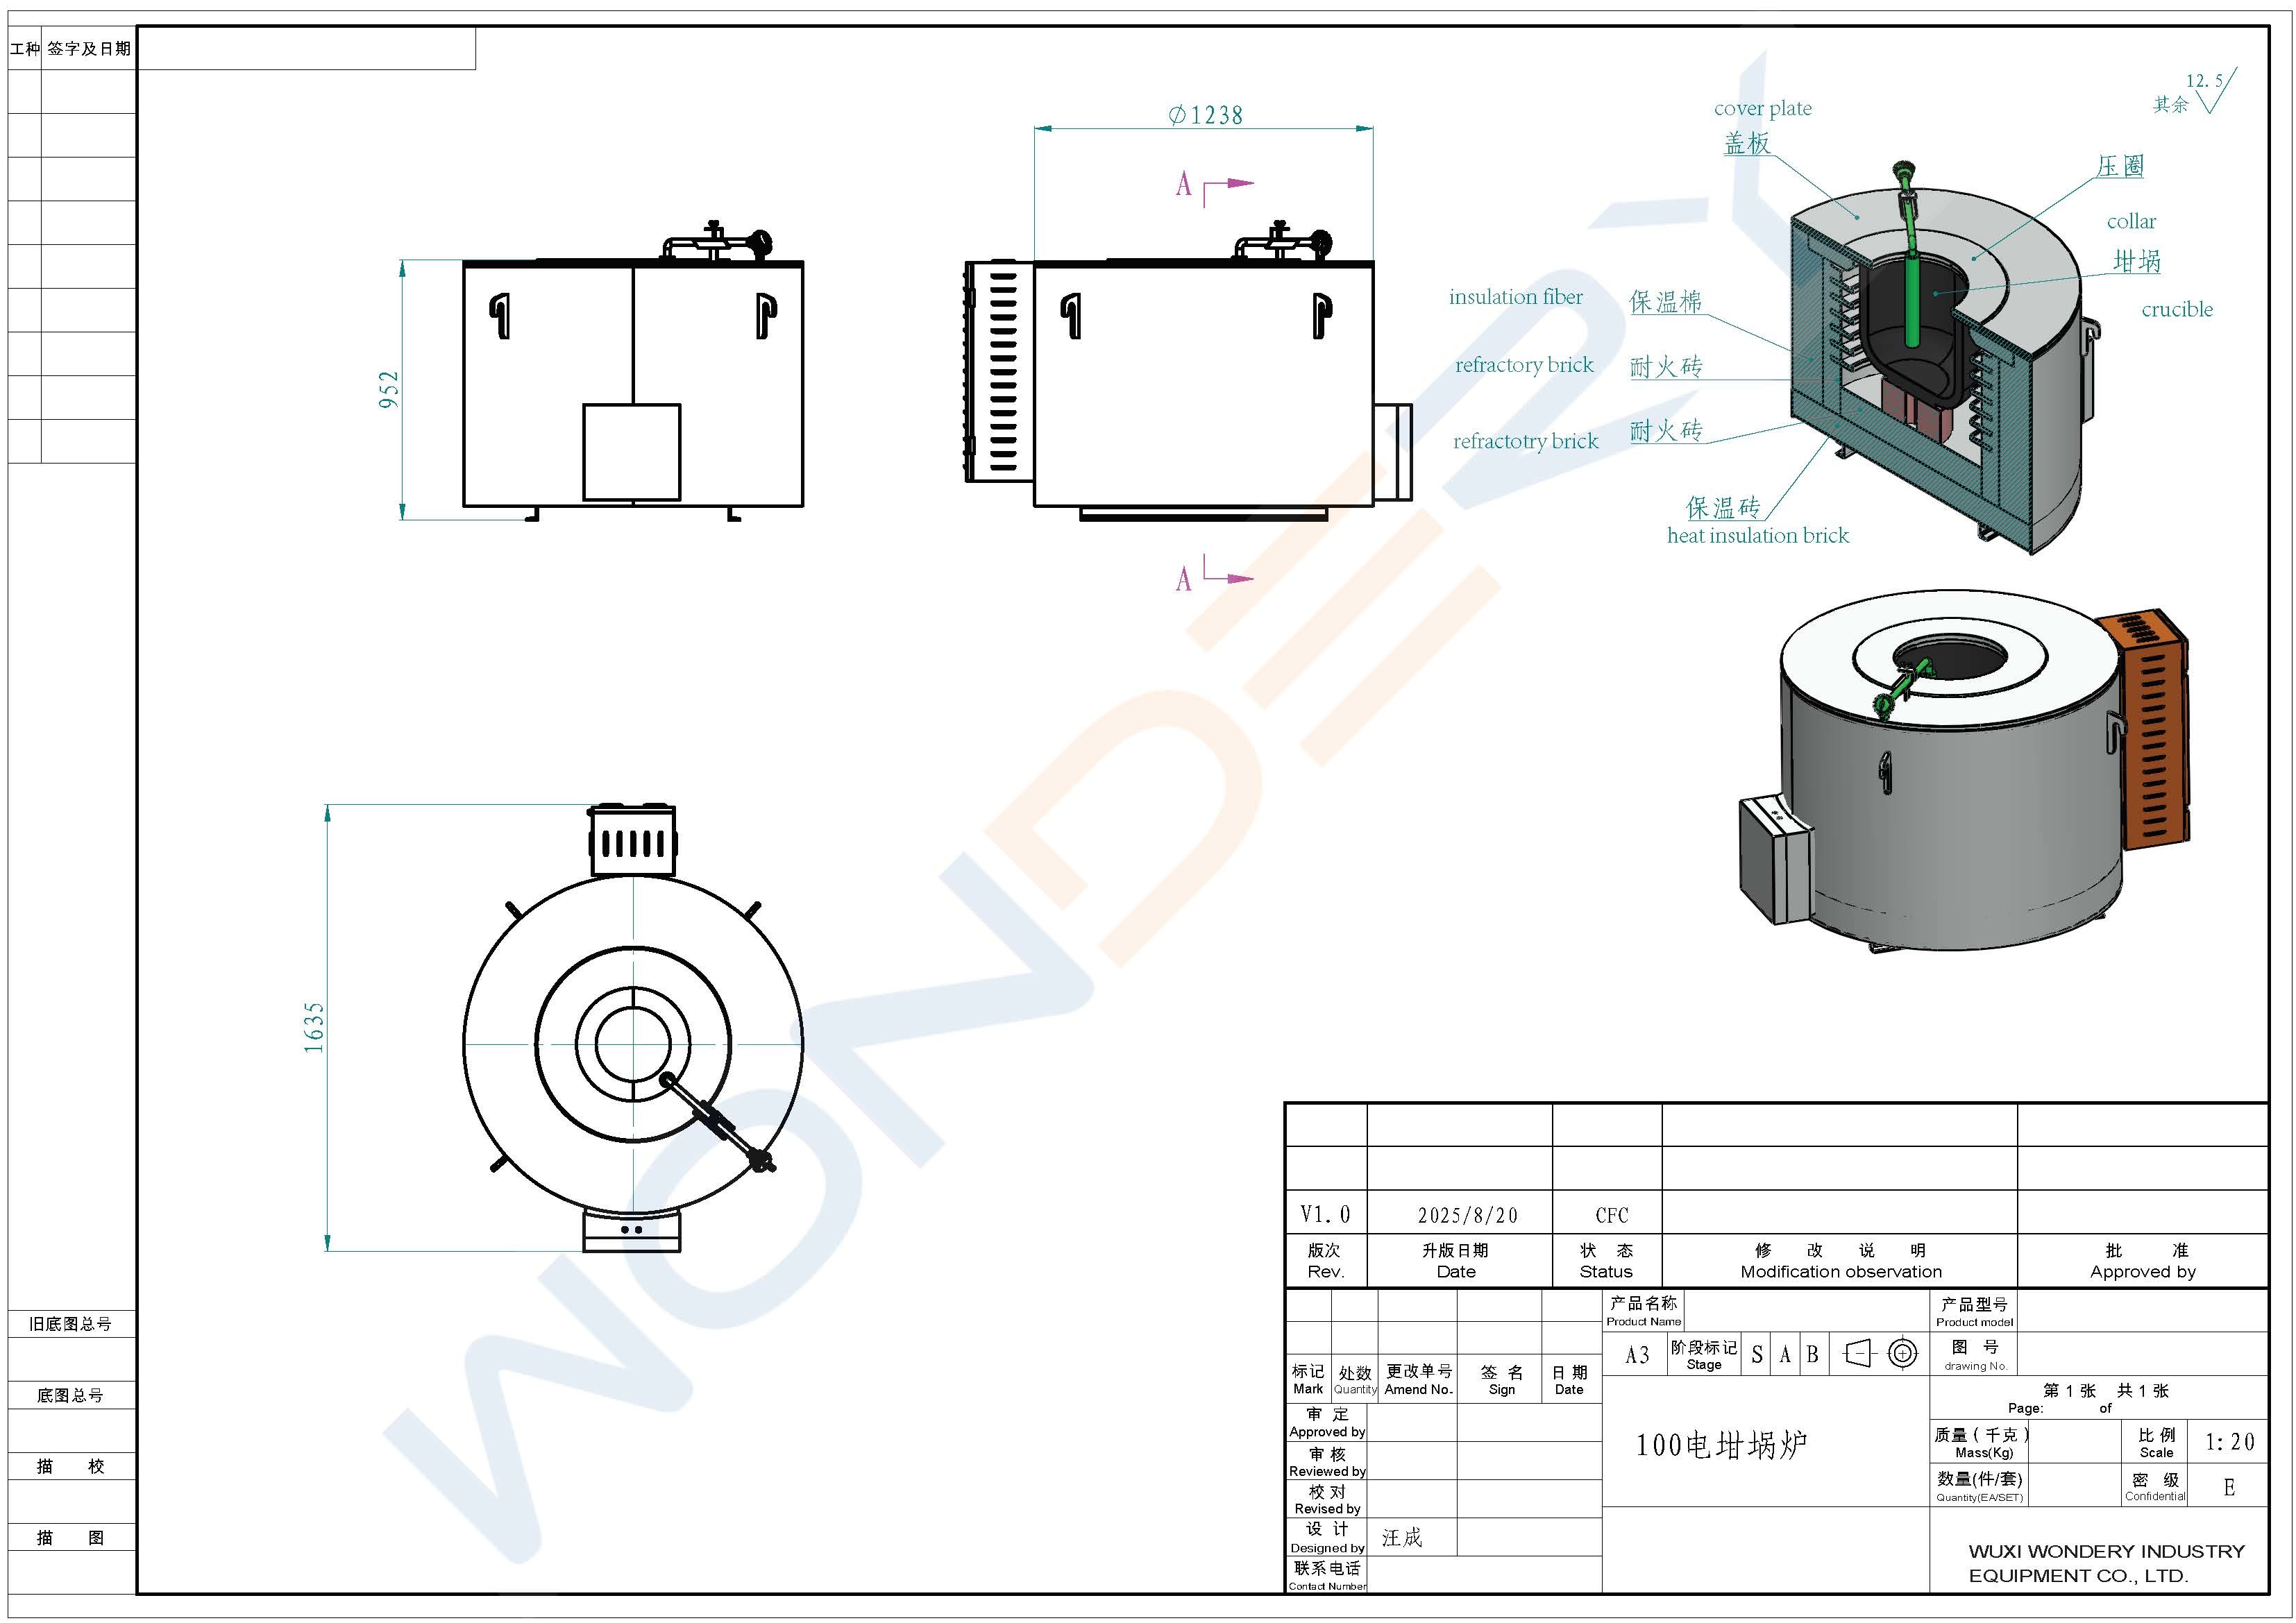
    I. Contexte du projet et spécifications de l'équipement Cette étude de cas concerne le four à creuset à résistance elliptique de la série WDL-RG, disponible en configurations de 400 kg, 600 kg et 800 kg de capacité. L'équipement est conçu pour les environnements d'atelier d'usine avec une température ambiante de 0 à 60 °C et une humidité relative de 40 % à 70 %. La température nominale du liquide d'aluminium est de 650 à 700 °C. Les trois configurations atteignent un temps de fusion à pleine charge de 4 heures maximum. La puissance de chauffage augmente avec la capacité : le modèle de 400 kg est nominal à 66 kW, le modèle de 600 kg à 90 kW et le modèle de 800 kg à 105 kW ; les courants de chauffage correspondants sont respectivement de 99 A, 135 A et 158 A. L'alimentation électrique d'entrée est uniformément de 380 V CA, 50 Hz, triphasé cinq fils. L'armoire de commande mesure 650 × 600 × 400 mm, avec un automate S7-200smart et un écran tactile comme système de contrôle principal. La mesure de température utilise 2 canaux avec une plage de 0 à 1300 °C. La précision du contrôle de la température du liquide d'aluminium pendant la phase de maintien est de ±5 °C. Les mécanismes de protection comprennent une protection contre les fuites et une protection contre les surchauffes. II. Architecture de contrôle de température PID en cascade La caractéristique principale du contrôle de température de cet équipement est l'adoption d'une structure de contrôle PID en cascade plutôt que d'un PID à boucle unique. Il y a deux canaux de mesure de température dans le système : un pour la température de l'atmosphère du four et un pour la température du liquide d'aluminium. Le chemin d'action du contrôle en cascade est le suivant : la boucle externe utilise la température du liquide d'aluminium comme paramètre de contrôle principal, et la boucle interne utilise la température de l'atmosphère comme paramètre auxiliaire. Le point de consigne de la boucle interne est généré dynamiquement par la sortie PID de la boucle externe. La signification technique de cette architecture réside dans le fait que la température du liquide d'aluminium change avec un décalage relativement important, tandis que la température de l'atmosphère répond plus rapidement. Si la puissance de chauffage était ajustée directement en fonction de l'écart de température du liquide d'aluminium, un dépassement ou une réponse lente serait probable. Avec la température de l'atmosphère introduite comme boucle interne, le système peut répondre rapidement par la boucle interne avant que la température du liquide d'aluminium ne s'écarte de manière significative, assurant ainsi la vitesse de réponse et la suppression du dépassement. L'interface de contrôle PID sur l'écran tactile fournit trois champs de saisie indépendants pour les paramètres P, I et D, avec une courbe de température en temps réel affichée en haut de l'interface, prenant en charge le glissement de l'axe temporel pour visualiser les données historiques dans un délai de 0,5 heure. Lorsque les paramètres sont ajustés, la courbe de température fournit un retour d'information en temps réel pour aider les opérateurs à juger de l'effet de l'ajustement. III. Trois modes de processus liés au creuset L'équipement dispose de trois modes de fonctionnement prédéfinis, commutés via un menu déroulant sur l'écran tactile. La conception des trois modes tourne autour de la gestion des contraintes thermiques du creuset en graphite. Le mode de frittage et de solidification est un programme dédié au premier chauffage d'un nouveau creuset. Ce programme est divisé en 6 étapes de chauffage, avec le point de consigne de départ augmentant progressivement de 50 °C à 800 °C, et la vitesse de chauffage correspondante diminuant progressivement de 36 °C/s à 6 °C/s. La logique de conception de cette vitesse de chauffage décroissante est qu'un chauffage plus rapide peut être toléré dans la phase de basse température, tandis que la vitesse doit être réduite près de la température de frittage pour éviter la fissuration par contrainte thermique du creuset causée par un différentiel de température excessif entre l'intérieur et l'extérieur. Le coin supérieur droit de l'interface vérifie les prérequis de fonctionnement en temps réel, avec les éléments qui ne répondent pas aux normes avertis en police noire et les éléments qui réussissent marqués en police verte. Le mode de préchauffage est un programme de préchauffage secondaire après que l'équipement a terminé le premier frittage et la solidification. Sa durée de fonctionnement est plus courte que celle du mode de frittage et de solidification, mais les paramètres de la courbe de température, les règles de vérification des conditions et les paramètres de surveillance de la température sont entièrement cohérents avec le mode de frittage et de solidification. Cette conception permet à l'équipement de retrouver sa température de fonctionnement le long d'un chemin de chauffage contrôlé lors du redémarrage après un arrêt, évitant ainsi un démarrage direct à pleine puissance à partir d'un four froid. Le mode de fonctionnement est l'état standard après que l'équipement est entré en production normale. Lorsque la température du four atteint le seuil de fonctionnement prédéfini et que l'uniformité du champ thermique répond aux exigences, le système confirme le changement d'état par des invites sonores et visuelles. IV. Exigences paramétrées pour l'installation et le préchauffage du creuset Le choix de la base du creuset affecte directement la durée de vie du creuset. La forme de la base doit correspondre au fond du creuset, avec une taille environ 2 cm plus grande. Des bases de creuset de hauteur appropriée doivent être sélectionnées pour différents types de fours à creuset. L'utilisation de bases de creuset usagées réduira considérablement la durée de vie du creuset. Pour installer un creuset de four à résistance, le creuset doit être placé au centre du four, le fond du creuset étant plus haut que la rangée inférieure d'éléments chauffants. Du coton isolant doit être utilisé pour sceller la zone entre le haut du creuset et le bord du four. Le chemin de paramètres pour le premier préchauffage du creuset est le suivant : sans ajouter de matériau, préchauffer à environ 200 °C pendant 30 minutes, puis sécher pendant 4 heures. Le but de cette étape est d'évaporer l'humidité adsorbée à la surface du creuset, évitant ainsi la fissuration lors de la première utilisation. Après le préchauffage, le creuset doit être chauffé à 800 à 900 °C (environ 2 heures) dès que possible et maintenu à cette température pendant 1 heure, puis augmenté ou abaissé à la température de fonctionnement. Ce passage rapide dans la plage de température est conçu pour déplacer rapidement le creuset en graphite à travers la bande de température sujette à l'oxydation. Après le premier préchauffage, le creuset n'a généralement pas besoin d'être préchauffé à nouveau, sauf si le creuset redevient humide. V. Contraintes de contrainte thermique dans les procédures de chargement et d'exploitation Le matériau métallique doit être séché avant d'être ajouté. Lors de l'ajout de matériaux, placez-les doucement ; ne jetez pas et ne versez pas de lingots de métal dans le creuset. Placez le lingot de métal verticalement dans le creuset, en assurant un espace suffisant entre le lingot et la paroi du creuset pour la dilatation. Ne placez pas le lingot horizontalement dans le creuset, car la dilatation du lingot pendant le chauffage pourrait endommager le creuset. Vous pouvez d'abord ajouter quelques petits morceaux de métal dans le creuset comme base pour le lingot plus grand. Lors de la fusion continue, une partie du métal en fusion peut être conservée dans le creuset pour accélérer le processus de fusion. Cependant, il faut éviter d'incorporer de gros morceaux de métal dans de petites quantités de solution, car cela pourrait provoquer un refroidissement rapide ou une solidification de la solution, endommageant le creuset. Lors de l'ajout de métal liquide, évitez de trop remplir ; généralement, le creuset ne doit pas être rempli à plus de 80 % de sa capacité. Les additifs ne doivent être ajoutés qu'après que le métal a complètement dissous. Les additifs ne doivent jamais être ajoutés à un creuset vide ou à du métal solide, ni être autorisés à entrer en contact direct avec la paroi ou le bord extérieur du creuset. La dose prescrite doit être strictement respectée, car une utilisation excessive d'additifs réduira considérablement la durée de vie du creuset. La taille des pinces à creuset doit correspondre à la taille et à la forme du creuset, et elles ne doivent pas serrer le bord supérieur du creuset. Les pinces à creuset doivent être serrées dans la partie inférieure centrale du creuset – si elles sont trop hautes, le creuset peut tomber ou être endommagé ; si elles sont trop basses, il sera difficile de l'utiliser lors du versement. Lors du déplacement d'un creuset chaud, il doit être placé sur une plaque ou un outil de transport résistant aux hautes températures. Ne placez pas un creuset chaud sur une surface froide pour éviter d'endommager le fond du creuset. Lorsqu'il est nécessaire d'arrêter temporairement d'utiliser le creuset pour des raisons telles que le retrait de la scorie ou la réparation du four à creuset, le métal en fusion à l'intérieur du creuset doit être vidé. Si le métal en fusion est laissé à se solidifier à l'intérieur du creuset, il éclatera en raison de l'expansion lors du prochain chauffage. VI. Fréquence d'élimination des scories et contrôle de la corrosion du creuset Pendant le processus de fusion, les additifs et les impuretés du métal en fusion forment des scories qui adhèrent à la paroi du creuset. Comme les scories contiennent des composants d'additifs, elles corrodent la paroi du creuset, de sorte que les scories doivent être retirées une fois par jour. Des outils spécialisés doivent être utilisés pour retirer les scories en fusion avant qu'elles ne se solidifient. Les scories solidifiées seront difficiles à retirer. Lors du retrait des scories, évitez de rayer la paroi du creuset. Lorsque plusieurs couches de scories se solidifient et restent sur la paroi du creuset, elles corrodent le creuset, affectent sa conductivité thermique et provoquent la fissuration du creuset pendant le chauffage et l'expansion, réduisant ainsi la durée de vie du creuset. VII. Interface du système de contrôle et enregistrement des données Le panneau de l'armoire de commande est équipé d'un voyant tricolore : rouge pour l'alarme d'erreur de niveau 1, jaune pour l'alarme d'avertissement de niveau 2 et vert pour l'indication de fonctionnement automatique. L'affichage numérique à LED indique la température ambiante actuelle pendant les modes de préchauffage et de frittage, et la température actuelle du liquide d'aluminium pendant le mode de fonctionnement. Le système d'écran tactile dispose de permissions utilisateur hiérarchiques, avec différents niveaux de permission correspondant à différents champs d'exploitation. L'interface principale affiche l'état de l'équipement, l'état du système de chauffage (y compris l'état ouvert/fermé du contacteur du régulateur de puissance et l'état de préparation du régulateur), les valeurs de surveillance du courant triphasé en temps réel, ainsi que les valeurs actuelles et définies de la température de l'atmosphère et de la température du liquide d'aluminium. La limite supérieure du point de consigne de la température de l'atmosphère est de 950 °C et la limite supérieure du point de consigne de la température du liquide d'aluminium est de 900 °C. L'interface de statistiques de consommation d'énergie enregistre la consommation d'électricité cumulée depuis la mise en service de l'équipement, ainsi que la consommation d'électricité quotidienne des deux dernières semaines. L'interface de surveillance des E/S affiche l'état d'action en temps réel des points d'entrée de l'automate. L'interface des événements d'alarme déclenche immédiatement le buzzer en cas de défaut ; si le défaut ne peut pas être éliminé temporairement, cliquer sur le bouton de sourdine coupe le buzzer, et un nouveau défaut réactivera automatiquement le son. Une fois le défaut éliminé, cliquer sur le bouton de réinitialisation efface l'alarme actuelle.
  • Φ600×800mm Ion Vacuum Nitriding Furnace – 75A Pulse Power Supply and Large-Volume Chamber Load Adaptation Analysis
    10-15 2026
    I. Contexte du projet et spécifications de l'équipement Cette étude de cas concerne un four de nitruration ionique intelligent entièrement automatique, modèle WDL-IV-75A, employant une structure verticale à cloche unique et à poste unique. L'équipement est capable de nitruration ionique et de nitruration ionique douce des aciers alliés, des aciers à moules et des aciers inoxydables. La zone de travail effective du corps du four mesure 600 mm de diamètre et 800 mm de hauteur, avec une capacité de charge maximale de 400 kg. La plage de température de fonctionnement courante est de 500 à 600°C, avec une température de fonctionnement maximale ne dépassant pas 650°C. Le degré de vide ultime est inférieur ou égal à 6,7 Pa, le taux d'augmentation de pression est inférieur ou égal à 5 Pa/h, et le temps nécessaire pour évacuer de la pression atmosphérique au vide ultime ne dépasse pas 30 minutes. L'augmentation de la température de surface de la coque du four ne dépasse pas 55°C. Dans la désignation du modèle, IV représente le système de contrôle numérique de quatrième génération, 75 représente le courant moyen maximal de l'alimentation pulsée à 75 ampères, et A représente le type intelligent entièrement automatique. II. Relation d'adaptation entre la chambre de grand volume et la capacité de l'alimentation électrique Du modèle 30A au modèle 75A, le courant moyen maximal de l'alimentation pulsée augmente d'un facteur 1,5, tandis que le volume effectif de la chambre passe d'environ 28 litres à environ 226 litres, soit un facteur d'environ 8. Ce changement non proportionnel révèle un principe de conception de l'équipement de nitruration ionique : l'expansion du volume de la chambre ne nécessite pas que le courant de l'alimentation augmente proportionnellement au volume, car la puissance de chauffage pour la nitruration ionique dépend principalement de la surface de la pièce et de la densité de courant requise, plutôt que du volume spatial de la chambre. La plage de densité de courant de décharge luminescente anormale donnée dans la proposition est de 0,1 à 5 mA/cm². Sur la base de cette plage, pour une combinaison de pièces avec une capacité de charge de 400 kg et une surface relativement grande, le courant moyen maximal de 75 A offre une marge de conception claire pour la limite supérieure de la surface de pièce supportable. Pendant ce temps, la tension de sortie de l'alimentation pulsée est réglable en continu de 0 à 800 V sans saut brusque au-dessus de 200 V, et le rapport cyclique est réglable en continu dans la plage de 10 % à 85 %. III. Logique de réglage du rapport cyclique de l'alimentation pulsée La décharge gazeuse, en tant que source d'énergie, présente une charge avec des caractéristiques de résistance négative. La pièce, agissant comme cathode, a sa forme de surface et sa méthode d'empilage affectant la densité de courant de surface. La nitruration ionique a une condition de seuil minimale : pour satisfaire la densité de courant requise pour une couverture luminescente uniforme, la puissance de chauffage peut dépasser la puissance requise pour maintenir la température de la pièce. Cette contradiction est particulièrement prononcée pour les pièces à paroi mince et légères. Après que l'alimentation pulsée a introduit un rapport cyclique réglable, la puissance de chauffage moyenne est égale à la tension de crête multipliée par le courant, puis multipliée par le rapport cyclique. En réduisant le rapport cyclique, la puissance de chauffage moyenne peut être abaissée tout en maintenant une tension de crête suffisante pour maintenir la couverture luminescente, résolvant ainsi la contradiction susmentionnée. Ce mécanisme est la raison principale pour laquelle cette série d'équipements peut traiter simultanément des pièces lourdes et des pièces minces et légères. Le chemin de mise en œuvre pour l'extinction rapide des arcs est le suivant : utilisation du principe de l'induction électromagnétique dans le circuit de décharge pour détecter rapidement le signal d'arc, puis contrôle immédiat de l'interrupteur électronique à haute vitesse du circuit de courant principal par des dispositifs logiques numériques à haute vitesse, éteignant l'arc en moins de 2 μs. IV. Conception de l'isolation thermique et de l'uniformité de la température du corps de four de grand volume Le cylindre à cloche adopte une structure à double paroi refroidie par eau et un système de refroidissement par eau multicanal pour assurer l'uniformité de la température du four. La doublure isolante intérieure du cylindre est en acier inoxydable, tandis que les parois intérieure et extérieure du cylindre sont en tôles d'acier au carbone de haute qualité. Le corps du four est équipé de deux couches d'écrans thermiques en acier inoxydable 304, chaque couche de 2 mm d'épaisseur, et deux couches d'écrans thermiques en acier inoxydable 304 sont également installées sur la partie supérieure de la plaque de fond du four. Comparé à la configuration à six couches d'écrans thermiques du cas précédent, ce modèle a moins de couches d'écrans thermiques. Cette différence découle du changement du rapport entre le volume de la chambre et la surface – une chambre de grand volume a une surface de dissipation thermique relativement plus petite, et la proportion de perte de chaleur diminue en conséquence, de sorte que le nombre de couches isolantes peut être réduit de manière appropriée tout en assurant un fonctionnement à haute température à long terme. La plaque cathodique est supportée sur la base du four par trois ensembles de mica coulé de haute qualité, avec une hauteur réglable. La plaque cathodique est en tôle d'acier au carbone d'une épaisseur d'au moins 30 mm ; le cadre de fixation du plateau de matériau en contact avec la pièce est également en acier au carbone de haute qualité. Le dispositif de connexion de la cathode est conçu comme une connexion rigide pour éviter les problèmes de surchauffe causés par des raccords rapides desserrés. La structure de la cathode comprend une isolation PTFE de la cathode, un mica isolant de la cathode, une douille de connexion du conducteur de la cathode, un raccord de connexion de la cathode et une cosse de câble fixée par un boulon à œil M10. Deux thermocouples sont introduits par la plaque de fond du four et positionnés au milieu de la plaque cathodique pour simuler la tête de mesure de température. L'un est utilisé pour le contrôle de la température par l'alimentation pulsée de chauffage ionique, et l'autre est connecté à l'instrument d'alarme pour une surveillance de température multidirectionnelle. Trois fenêtres d'observation sont disposées sur la circonférence extérieure de la coque du four pour une observation multidirectionnelle des conditions à l'intérieur du four. V. Système de vide et contrôle en boucle fermée de la pression Le système de vide est utilisé pour le pré-vide du corps du four et pour le remplacement de l'atmosphère et la décharge des gaz d'échappement pendant le processus de nitruration. L'ensemble de pompage se compose d'une pompe à palettes rotatives 2X-15, d'une pompe à vide électromagnétique avec une vanne de gonflage et d'une vanne papillon à vide poussé. La pompe à palettes rotatives est une unité de la série Guangdong Xunda 2X, résistante à la corrosion par les gaz de procédé, contrôlée par un convertisseur de fréquence et équipée d'une vanne papillon à vide poussé GI-50 comme vanne de contrôle principale. Le principe du contrôle en boucle fermée de la pression est le suivant : le transmetteur de pression mesure la pression du four et émet un signal de courant standard vers le contrôleur numérique. Le contrôleur effectue des calculs PID basés sur la valeur de pression définie et les valeurs échantillonnées en temps réel, puis émet un signal de courant standard vers le convertisseur de fréquence. En ajustant la vitesse du moteur de la pompe à vide, la vitesse de pompage est ajustée, maintenant ainsi la pression du four constante à la valeur définie du procédé. Cette méthode de contrôle atteint une précision de contrôle de la pression de ±1 Pa. L'utilisation combinée de la pompe à vide et du convertisseur de fréquence réduit considérablement l'usure mécanique du corps de la pompe au démarrage, et un fonctionnement à basse vitesse à long terme peut prolonger considérablement la durée de vie. La mesure du vide utilise un transmetteur de pression absolue à diaphragme capacitif de type ZJ-1C, avec une plage de 0 à 1000 Pa, une sortie de 4 à 20 mA et une alimentation de 15 à 30 VDC. Ce vacuomètre n'est pas affecté par le type et la composition du milieu mesuré, et la valeur mesurée est affichée par un instrument d'affichage numérique et participe au contrôle de la pression du four. VI. Systèmes de distribution de gaz et de refroidissement par eau Le système de distribution de gaz est utilisé pour contrôler l'introduction du gaz de procédé dans le four. Les sources de gaz comprennent l'azote, l'hydrogène et d'autres gaz de procédé, fournis par l'utilisateur. Les gaz passent par des débitmètres massiques et sont ensuite introduits dans le corps du four via un réservoir de mélange dédié selon la formule du procédé. Ce modèle est équipé de deux débitmètres massiques dédiés, contrôlant séparément le débit d'azote et d'hydrogène – c'est la principale différence par rapport à la configuration à débitmètre unique du modèle 30A, correspondant aux exigences plus élevées en matière de précision de réglage de la composition de l'atmosphère dans une chambre de grand volume. Les débitmètres massiques sont des unités japonaises de la série HORIBA S500, avec un temps de réponse inférieur à 0,3 ±2 % secondes de l'état complètement fermé à l'atteinte du point de consigne lorsque le contrôle commence et lorsque le point de consigne est modifié pendant le contrôle. La plage de contrôle couvre 1 à 100 % de la pleine échelle, fonctionnant à partir d'une seule alimentation universelle DC24V, avec le circuit d'alimentation interne isolé des circuits d'entrée et de sortie. Exigences en eau de refroidissement : température de l'eau d'entrée ne dépassant pas 31°C, pression de l'eau d'entrée de 0,15 à 0,25 MPa, et débit total de 20 m³/h. Chaque branche d'eau de refroidissement est équipée de vannes d'entrée et de sortie séparées. Tous les tuyaux d'eau de refroidissement, vannes et raccords attachés à l'équipement sont en acier inoxydable. Un manomètre à contact électrique est installé sur le tuyau d'entrée principal pour les alarmes en cas de pression d'entrée anormale. Une vanne d'entrée d'eau de secours est installée sur le tuyau d'entrée d'eau principal, connectée au tuyau d'eau du robinet de l'utilisateur, de sorte que le corps du four puisse être refroidi par l'eau du robinet en cas de panne de courant ou de coupure d'eau inattendue. VII. Architecture en boucle fermée à trois paramètres du système de contrôle Le système de contrôle utilise un automate programmable de la série FX3G et un écran tactile Kunlun Tongtai TPC1231Ni comme centre de contrôle principal. L'API a une capacité de mémoire de programme de 32K pas, une vitesse de traitement des instructions de base de 0,21 μs et deux interfaces de communication à haute vitesse (RS422 et USB). L'écran tactile est un écran LCD TFT de 12 pouces avec une résolution de 1920×1080, tactile résistif à quatre fils, une fréquence principale de 1 GHz et un logiciel de configuration McgsPro préinstallé. Le système adopte une architecture entièrement numérique de gestion centralisée multitâche et de contrôle distribué, capable de réaliser simultanément le contrôle en boucle fermée de trois paramètres clés de la nitruration ionique : précision du contrôle de la température de ±1°C, précision du contrôle de la pression de ±1 Pa, et précision du contrôle du débit de ±0,5 %. Le contrôle de la température utilise des contrôleurs numériques japonais de la série Shimaden SRS13 avec régulation PID, formant un système de régulation en boucle fermée de la température avec le circuit de contrôle de la température et le thermocouple. Le contrôle de la pression utilise également des contrôleurs numériques Shimaden SRS13, formant un système de régulation en boucle fermée de la pression avec un convertisseur de fréquence et un capteur de pression. En mode de fonctionnement automatique, le système démarre automatiquement la pompe de maintien et la pompe de pré-évacuation, ouvre la vanne à chicane et la électrovanne pour créer un vide. Une fois que le vide atteint la pression de travail pour l'activation de la décharge luminescente, la tension de décharge luminescente et le chauffage assisté par résistance sont automatiquement activés pour effectuer le processus initial d'arc et de nettoyage de la pièce. Après la fin de l'arc, le système entre automatiquement dans la phase de chauffage, ajustant automatiquement le débit, la pression, la tension, le rapport cyclique et le courant selon les étapes de conception de la courbe de procédé. Lorsque la température atteint la température du procédé, le système entre dans la phase de maintien de la température, maintenant selon le temps de maintien du procédé défini. Après la période de maintien, le système arrête la pompe à vide et toutes les vannes sur la conduite d'extraction. Une fois que la température du four descend à la température définie, tous les interrupteurs s'éteignent automatiquement et le système entre dans un état d'arrêt.
  • Analyse de la configuration du four de dégraissage et de carbonisation de type chariot 6000×2000×2000 mm – Contrôle de température à quatre zones et système de circulation d'air chaud horizontal
    10-15 2026
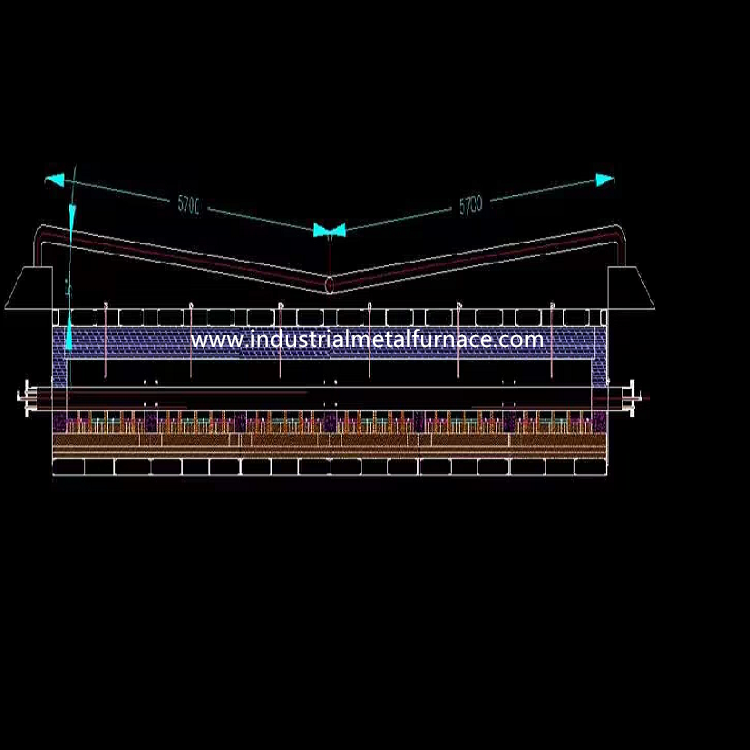
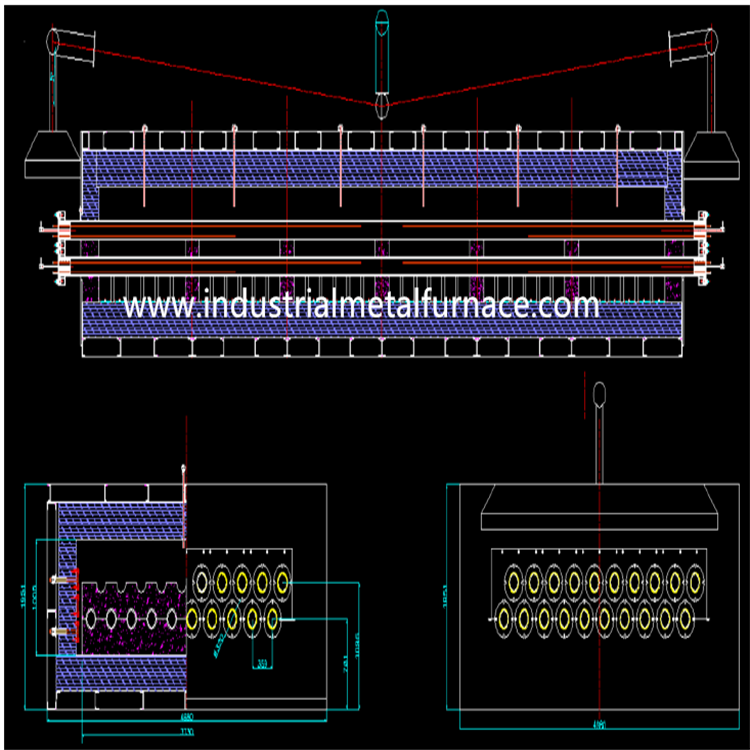
    I. Contexte du projet et positionnement de l'application de l'équipement Cette étude de cas concerne un four de dégraissage et de carbonisation de type chariot, modèle RT3-360-5, un four à fonctionnement cyclique avec une dimension de chambre de travail de 6 000 mm de longueur, 2 000 mm de largeur et 2 000 mm de hauteur. L'équipement sert deux objectifs : premièrement, le dégraissage de cylindres et de tuyaux métalliques de différents diamètres ; deuxièmement, la combustion de l'isolation en caoutchouc et du revêtement à l'intérieur de cylindres et de tuyaux de diamètres variés dans les processus de carbonisation. La caractéristique commune de ces deux processus est que les pièces contiennent des matériaux organiques ou polymères à l'intérieur qui doivent être retirés, et que les produits de combustion doivent être évacués rapidement. Les pièces elles-mêmes sont des structures cylindriques allongées, imposant des exigences relativement élevées en matière d'uniformité de la température du four. La température nominale de l'équipement est de 500°C, avec une température de fonctionnement réglable. II. Paramètres techniques principaux et configuration de puissance La puissance nominale de l'équipement est de 500 kW, réglable dans une plage de pourcentage ; tension nominale 380V, triphasé 50Hz. Le taux de chauffage à pleine charge est réglable de 20 à 80°C par heure, et le temps de chauffage du four vide ne dépasse pas 90 minutes. L'uniformité de la température du four pendant la phase de maintien ne dépasse pas ±5°C. L'instrument de contrôle de température est un Shimaden SRS13A japonais avec une précision ne dépassant pas ±1°C. La méthode de contrôle de température combine une interface homme-machine à écran tactile avec l'instrument intelligent Shimaden et un régulateur de puissance pour le contrôle de régulation de tension PID. Les éléments chauffants sont des bandes de résistance en alliage à haute résistance 0Cr25Al5 produites par Shougang Group, transformées en une structure ondulée à l'aide d'un moule spécial, et disposées sur cinq surfaces : les deux côtés du four, la porte du four, la paroi arrière et le fond du four. Le nombre de zones de contrôle de température est réglé à 4, chaque zone étant équipée indépendamment d'un ampèremètre, d'un voltmètre et d'un indicateur de marche/arrêt pour faciliter la localisation des défauts. Le matériau d'isolation du corps du four est du coton réfractaire standard en silicate d'aluminium d'une épaisseur de 240 mm. Le matériau du mécanisme de guidage de l'air du four est de l'acier inoxydable 304 d'une épaisseur de 2 mm. Le matériau de la plaque de fond du four est de l'acier coulé CrMnN d'une épaisseur de 30 mm, sous forme de bande. III. Structure de revêtement et logique d'économie d'énergie Le revêtement utilise des couvertures réfractaires standard en fibre de silicate d'aluminium, spécialement traitées en grandes plaques d'une densité de 230 kg/m³, finalement assemblées en un revêtement d'une épaisseur de 240 mm. Les modules de coton fibreux sont ancrés à la structure en acier du corps du four à l'aide d'ancres en barre ronde en acier inoxydable SUS304. Le poids d'un revêtement entièrement en fibre est environ un trentième de celui d'un corps de four en briques réfractaires. La conséquence directe de cette différence de poids est une réduction substantielle de la charge de la structure en acier. La référence de comparaison donnée dans la proposition est que, sous les mêmes spécifications, la structure entièrement en fibre permet d'économiser environ 30 % d'énergie en plus par rapport à un four à résistance à base de briques. Ce chiffre est une valeur empirique d'ingénierie ; les économies d'énergie réelles dépendent des conditions d'exploitation telles que l'état d'étanchéité du four, la courbe de chauffage et le taux de chargement. Les structures réfractaires entièrement en fibre ont une bonne résistance aux chocs thermiques, peuvent supporter un chauffage et un refroidissement rapides, et ont une durée de vie plus longue que les structures en briques. IV. Dispositif de chauffage et structure de suspension Les éléments chauffants adoptent une structure de suspension avancée avec une efficacité de rayonnement élevée, améliorant l'échange de chaleur dans le four, augmentant l'efficacité thermique du four et prolongeant la durée de vie des éléments chauffants. Les bandes de résistance sont fabriquées à partir de 0Cr25Al5 en une structure ondulée, pratique pour l'installation et la maintenance. V. Structure de la porte du four et mécanisme d'étanchéité La porte du four adopte une structure à cadre en acier avec de la fibre réfractaire comme matériau d'isolation thermique, installée de la même manière que le corps du four. La porte du four est équipée d'un mécanisme de levage électrique de 2 tonnes, le palan électrique étant installé au-dessus du portique de la porte du four. La vitesse de levage de la porte est de 8 m/min. L'étanchéité de la porte du four utilise un mécanisme à came pour un serrage automatique combiné à un dispositif d'étanchéité à bord souple, garantissant que la porte se scelle automatiquement contre le corps du four. La fonction de ce mécanisme d'étanchéité est de garantir l'étanchéité du four tout au long de la production, d'empêcher la fuite de gaz de four à haute température, d'améliorer l'environnement de travail, et également d'assurer l'uniformité de la température du four et d'améliorer l'efficacité énergétique. Ce dispositif d'étanchéité est simple dans sa structure, sûr, fiable et facile à entretenir, ayant été vérifié au fil des ans dans la production de fours à chariot entièrement en fibre de coton. Concernant la protection de sécurité, les déplacements supérieur et inférieur de la porte du four sont équipés de doubles mécanismes de fin de course de sécurité, ainsi que d'un dispositif d'interverrouillage avec le chariot du four. La puissance de chauffage est automatiquement coupée dès que la porte du four s'ouvre. Les interrupteurs de fin de course sont de marque Omron. VI. Chariot et mécanisme de traction Le chariot se compose d'un cadre, d'un revêtement de four de chariot, d'une plaque de fond de four et d'un mécanisme de traction de chariot. Le cadre est soudé à partir de profilés en U, avec des tôles latérales de 10 mm et des tôles de fond de 5 mm (Q235), construit de manière solide et fiable, pas facilement déformable ou gondolée. La couche d'isolation inférieure de la base du four à chariot se compose de deux couches alternées de briques de terre de diatomées et de briques droites légères, tandis que la couche réfractaire est construite à l'aide de briques lourdes. Le périmètre du chariot utilise des briques de forme irrégulière pour empêcher les gaz du four d'entrer en contact direct avec les tôles latérales du chariot. La couche réfractaire sur le chariot est construite en forme de rainure pour placer les éléments chauffants, ce qui sert également de support à la plaque de fond du four. La plaque de fond du four est en acier coulé CrMnN d'une épaisseur totale de 30 mm, reposant au-dessus de la rainure où les éléments chauffants sont placés pour empêcher les oxydes de tomber sur les éléments chauffants après le chauffage de la pièce. La plaque de fond du four est équipée d'une conception à encliquetage pour éviter tout mouvement. L'arrière du chariot est équipé de contacts mobiles et stationnaires RT0 pour la connexion électrique, complétant l'alimentation électrique des éléments chauffants sur le chariot. Cette méthode de contact a une surface de contact large et suffisante, un bon contact, et pas d'étincelles électriques ou de surchauffe après une utilisation à long terme. Le dispositif de traction utilise une structure de cadre pour le support de charge et le mouvement. Le cadre est principalement soudé à partir de profilés en U de 16 et de tôles d'acier. Les roues sont forgées en acier 45# avec une forte résistance à l'usure. L'entraînement est un moteur plus un réducteur, avec une vitesse d'entrée/sortie de 6 à 8 m/min, entraîné par un seul moteur. L'entrée et la sortie du four sont équipées de doubles mécanismes de fin de course de sécurité et de mécanismes d'interverrouillage – si le chariot n'atteint pas la bonne position, la porte du four ne peut pas être ouverte ou fermée, et le corps entier du four ne peut pas être alimenté. Les moteurs synchrones à engrenages rendent l'entrée et la sortie du chariot flexibles, stables et positionnées avec précision. VII. Système de circulation d'air chaud Pour obtenir une température uniforme du four, 4 ventilateurs centrifuges de circulation sont installés en haut du four dans sa longueur, chacun d'une puissance nominale de 7,5 kW, moteurs à 4 étages. Les pales et l'arbre du ventilateur sont en acier inoxydable 304. Le ventilateur est une conception monobloc, avec le rotor du moteur et l'arbre du ventilateur comme une seule unité, offrant une vitesse stable, un faible bruit et un flux d'air puissant. Le mécanisme de guidage de l'air du four est en tôle d'acier SUS304 résistant à la chaleur, avec des parois de convection des deux côtés. Compte tenu que les pièces sont de forme plate ou cylindrique, la direction de circulation de l'air chaud est conçue horizontalement – l'air circule horizontalement d'un côté de la paroi de convection à l'autre, c'est-à-dire que l'air passe par le milieu de chaque couche de pièces. Ce trajet d'air assure un chauffage uniforme et une température homogène des pièces, améliorant ainsi les performances du produit.
Les derniers blogs
Découvrez les derniers blogs
Nous contacter
ENQUÊTE
Si vous avez des questions, veuillez nous contacter immédiatement et nous vous répondrons dès que possible.
Vous pouvez aussi nous suivre sur les réseaux sociaux.